
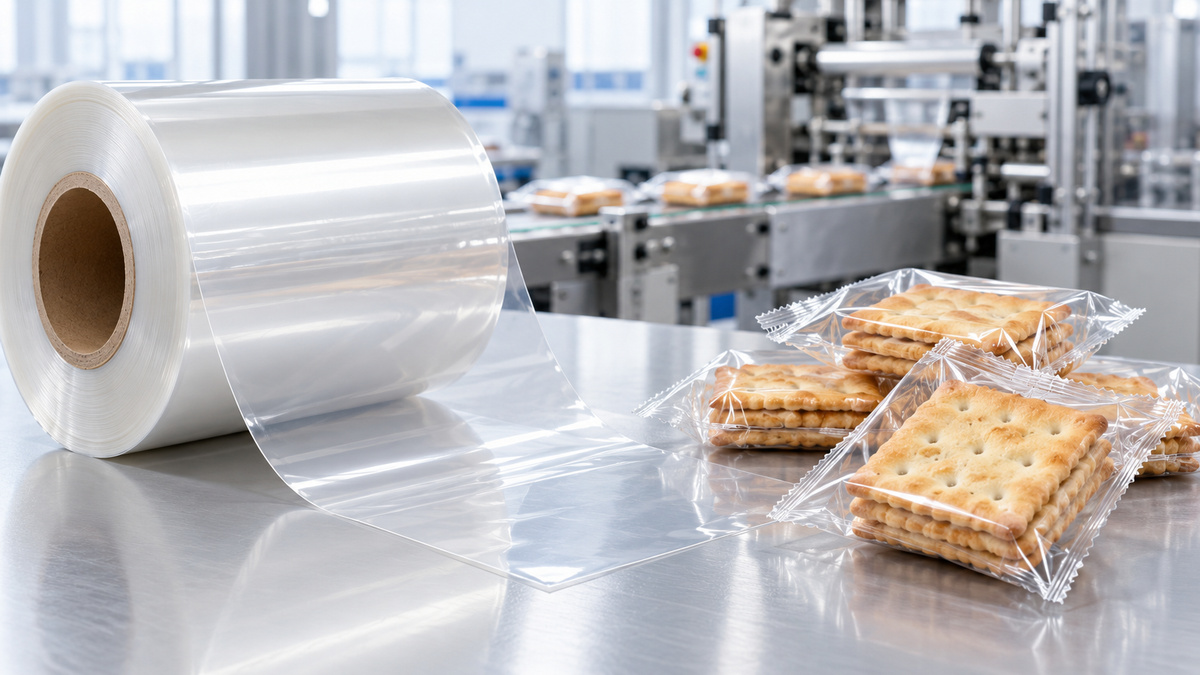
Cómo Elegir Película OPP Sellable al Calor para un Empaque Consistente
Entender cómo las condiciones de sellado, el pegado en caliente y la fricción de la película afectan el rendimiento del OPP sellable al calor, la eficiencia de la línea y el costo del paquete terminado.
La claridad, el grosor y el precio son a menudo los primeros factores que se comparan al seleccionar película OPP sellable por calor. La idoneidad real también depende de cómo sella la película y cómo se desplaza a través de la máquina de envasado. Un cambio en el formato del paquete o en la velocidad de producción puede alterar las condiciones que necesita una película familiar.
Evaluar la protección del producto, la configuración de la máquina y las pérdidas de producción juntos proporciona una base más útil para elegir un grado que comparar las especificaciones de la película de forma aislada.
¿Por qué pueden variar los sellos a la misma temperatura?
El calor, la presión y el tiempo de contacto trabajan juntos para formar un sello. A medida que una línea funciona más rápido, el contacto con las mandíbulas de sellado puede volverse más corto. Mantener la configuración de temperatura sin cambios no necesariamente produce el mismo sello.
El sello también debe soportar el peso del producto y el manejo posterior después de que las mandíbulas se abren. Si se carga antes de enfriar, la adherencia en caliente se convierte en parte de la selección en lugar de un detalle opcional.
La adherencia en caliente y la resistencia del sello enfriado miden diferentes etapas.
La adherencia en caliente se refiere al sello mientras aún está caliente; la resistencia del sello enfriado describe su condición posterior. Ninguno reemplaza al otro. Para líneas de envasado rápidas, verificar ambos ayuda a identificar si una película puede manejar la secuencia completa de sellado y transporte.
La fricción de la película influye en más que una alimentación suave.
El OPP sellable por calor debe desenrollarse, alimentarse y formarse de manera consistente, así como sellarse. La fricción excesiva puede aumentar la resistencia, mientras que demasiado deslizamiento puede dificultar el posicionamiento. Por lo tanto, el coeficiente de fricción más bajo no es automáticamente la mejor opción.
Los envoltorios de snacks y panadería a menudo combinan una presentación clara con un procesamiento automatizado. Las pruebas a la velocidad prevista deben verificar el seguimiento de la película, la formación de bolsas y la calidad del sellado en conjunto. Las caras de sellado en contacto y la orientación del lado impreso también deben coincidir con el diseño real del paquete.
Comparar el costo por paquete aceptado
Una película más delgada o de menor precio puede reducir el gasto en materiales, pero las roturas repetidas, los rechazos de sellos o las paradas de configuración pueden contrarrestar el ahorro. Comparar el consumo de película, la producción aceptada, los desechos y el tiempo de inactividad bajo las mismas condiciones muestra el efecto de producción más claramente.
Hacer que las pruebas de muestra sean relevantes para la producción
Comparta la película actual, el modelo de máquina, el formato del paquete, la velocidad y los defectos observados con DY. Utilice los contenidos y configuraciones previstos durante la evaluación, luego verifique la integridad del sello, la alimentación estable y el manejo posterior. Estos resultados ayudan a establecer un grado adecuado y un rango operativo antes de cambiar el grosor o la producción.