
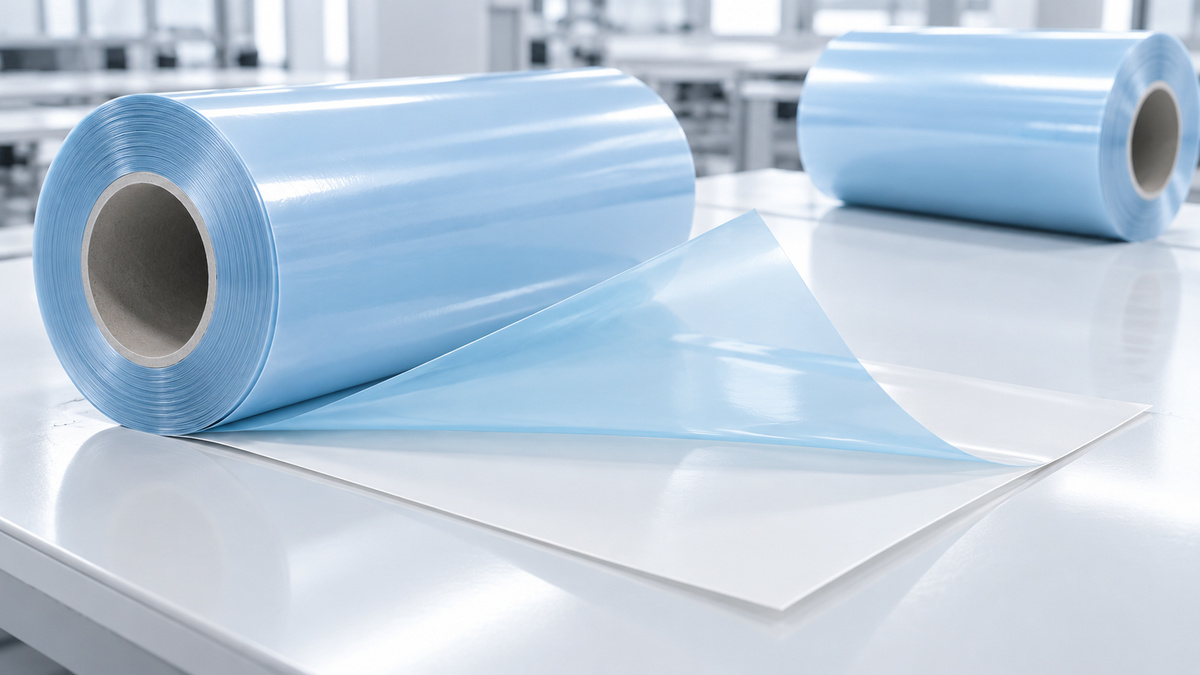
Üretimde Tahmin Edilebilir Soyma için Kapatma Filmi Seçimi
Kapatma filmi soyma kuvvetinin yapıştırıcıya ve işleme bağlı olarak neden değiştiğini, yaşlanmanın, sıcaklığın ve test yöntemlerinin seçim üzerindeki etkilerini öğrenin.
Serbest bırakma filmi, yapıştırıcılar, reçineler ve kaplanmış ürünler için geçici bir ayrılma yüzeyi sağlar. Değeri, doğru aşamada serbest bırakmaya bağlıdır: işleme sırasında bağlı kalmak, ardından koruduğu malzemeyi rahatsız etmeden ayrılmak.
Bir tedarikçinin hafif veya ağır serbest bırakma etiketi sadece bir başlangıç noktasıdır. Aynı astar, başka bir yapıştırıcı, yaşlanma süresi veya çıkarma hızı ile farklı davranabilir.
Soyma Kuvveti, Tam Süreçle Eşleşmelidir.
Çok kolay bir çıkış, sarma, kesme veya taşıma sırasında ayrılmaya neden olabilir. Aşırı soyma kuvveti, yapışkan bir tabakayı bozabilir, yerleştirmeyi etkileyebilir veya ekipman üzerindeki yükü artırabilir. Uygun denge, çıkarma işleminin nerede gerçekleştiğine ve öncesinde ne olduğuna bağlıdır.
Yapıştırıcı türü, kaplama yöntemi, laminasyon basıncı ve işleme sıcaklığı bu dengeyi tanımlamaya yardımcı olur. Bir tarafın mı yoksa her iki tarafın mı serbest bırakılması gerektiği, spesifikasyonun bir diğer önemli parçasıdır.
Sayının Ardındaki Yöntemi Karşılaştırın
Soyma kuvveti değerleri, test yapıştırıcısına veya banda, bekleme süresine, soyma açısına ve hıza bağlıdır. Farklı şekilde ölçülen iki değer doğrudan eşdeğer olarak değerlendirilmemelidir. Anlaşılmış bir test yöntemi, örnek ve üretim partisi sonuçlarının daha tutarlı bir şekilde karşılaştırılmasına olanak tanır.
Yaşlanma veya Isı Maruziyeti Sonrası Nelerin Değiştiğini Kontrol Edin
İlgili sonuç, laminasyondan hemen sonra değil, depolama veya aşağı akıştaki bir termal adım sonrasında kaldırma olabilir. Temsilci yaşlanma koşullarını değerlendirin ve soyulduktan sonra olası yüzey transferlerini veya yapıştırıcıdaki değişiklikleri kontrol edin.
Uygulama Gereksinimleri Kolay Kaldırmanın Ötesine Geçer
Yapıştırıcı dönüştürme, medikal yamalar, elektronik ve MLCC ile ilgili süreçlerin farklı temizlik ve kusur limitleri olabilir. Alt tabaka stabilitesi, kaplama uyumluluğu ve temas eden yüzeyin durumu, soyulma kuvveti kadar önemli olabilir. Her bir amaçlanan kullanım için uygunluk onaylanmalıdır.
Yayın-Film Denemelerini Spesifik Hale Getirin
Yapıştırıcı sistemi, alt tabaka, boyutlar, hedef soyma yöntemi ve süreci DY ile paylaşın. Eğer serbest bırakma değişiyorsa, yapıştırıcı partilerini, sarım gerilimini ve yaşlandırma koşullarını film ile karşılaştırın. Bu yaklaşım, nedeni belirlemeye ve gerçek üretim sırasına dayalı bir spesifikasyon oluşturmaya yardımcı olur.